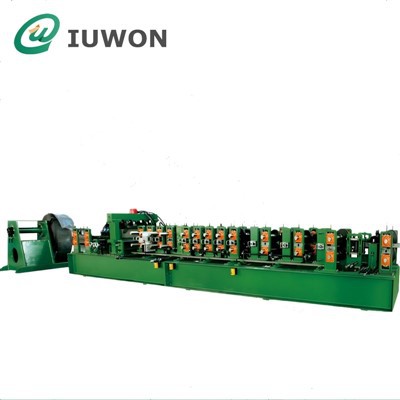
Nykyaikaisessa metalliteollisuudessa rullamuovaus on yksi tehokkaimmista, tarkimmista ja kustannustehokkaimmista{0}}metalliprofiilien jatkuvatoimisista muovausprosesseista. Laajalti käytössä autoteollisuudessa, rakennustekniikassa, sähkölaitteissa, ilmailuteollisuudessa ja päivittäisessä laitteistovalmistuksessa rullamuovauskoneet muuntavat litteitä metallikeloja räätälöityiksi poikkileikkausprofiileiksi inkrementaalisen, jatkuvan taivutusmuodonmuutoksen avulla. Toisin kuin perinteiset meisto-, taivutus- tai taontaprosessit, joissa metallin muotoilu saatetaan päätökseen yhdellä iskulla, valssaus perustuu useisiin tarkkuustela-asemien sarjoihin, jotka kohdistavat asteittaisen mikro-taivutusvoiman metallinauhoille, mikä eliminoi rakenteellisen jännityksen keskittymisen, pintavauriot ja mittapoikkeamat, jotka johtuvat kertaluonteisesta voimakkaasta muodonmuutoksesta. Tässä artikkelissa käsitellään systemaattisesti rullamuovauskoneiden ydintoimintaperiaatetta, täydellistä rakenteellista koostumusta, vaiheittain--operaation työnkulkua, tärkeimpiä teknisiä parametreja, muodonmuutosmekanismia, laitteiden luokittelua, teollisten sovellusten etuja ja nykyaikaisia teknologisia päivityksiä. Se tarjoaa syvällisiä ammatillisia näkemyksiä tästä teollisen käsittelyn ydinlaitteistosta.

Rullamuovaus, joka tunnetaan myös nimellä kylmävalssaus, on jatkuva metallimuovaustekniikka, joka käsittelee metallinauhat huoneenlämpötilassa ilman lämmitysmateriaaleja. Rullamuovauskoneen ydintoimintalogiikka voidaan tiivistää seuraavastiprogressiivinen inkrementaalinen taivutus ja jatkuva lineaarinen muovaus. Perusperiaatteena on käyttää sarjaa ylempiä ja alempia parillisia muodostusteloja, jotka on järjestetty lineaariseen järjestykseen; jokainen telaryhmä täydentää vain pienen osan metallinauhan yleisestä taivutusmuodonmuutoksesta. Kun metallinauha kulkee jokaisen muodostusaseman läpi synkronisesti, sen tasainen poikkileikkaus-taivutetaan, taitetaan, venytetään ja muotoillaan vähitellen, kunnes se saavuttaa valmiin profiilimitan ja -muodon.
Rullamuovauksen ydin on metallin hallittu plastinen muodonmuutos. Kun metallinauhaa puristavat telat, materiaali joutuu ensin elastisen muodonmuutoksen läpi. Vierintäpaineen ja muodonmuutossiirtymän jatkuvan lisääntymisen myötä materiaali ylittää elastisuusrajan ja siirtyy plastiseen muodonmuutosvaiheeseen. Kun telat vapauttavat paineen, jäljelle jää vain pieni määrä elastista palautumista, ja metalli säilyttää muotoillun profiilin pysyvästi. Tieteellisesti jokainen rullanmuovausasema valvoo tiukasti taivutuskulmaa, muodonmuutosaluetta ja materiaalin virtaussuuntaa liiallisen paikallisen jännityksen, metallin halkeilun, pinnan rypistymisen ja mittojen vääristymisen välttämiseksi. Tämä progressiivinen muovaustapa erottaa rullamuovauksen pohjimmiltaan jaksoittaisista metallinkäsittelylaitteista, kuten taivutuskoneista ja lävistyspuristimista.
Rullamuovauksen keskeinen tekninen ominaisuus on materiaalin syötön ja muovauksen synkronointi. Yhtenäisen voimajärjestelmän ohjaamana kaikki muotoilurullat toimivat yhteensopivalla lineaarisella nopeudella, mikä varmistaa, että metallinauha liikkuu eteenpäin tasaisella nopeudella ilman liukumista, venymistä tai puristusmuodonmuutoksia. Tämä jatkuva käsittelymenetelmä mahdollistaa
rullanmuovauskoneetsaavuttaa suuri-nopeus, erä- ja standardoitu pitkien-metalliprofiilien tuotanto, mikä on mahdotonta perinteisillä erillisillä käsittelylaitteilla. Yleisiä valssauskoneisiin soveltuvia prosessointimateriaaleja ovat kylmävalssattu-teräs, galvanoitu teräs, ruostumaton teräs, alumiiniseos, kupariseos ja väri-pinnoitetut teräsnauhat, jotka kattavat lähes kaikki yleiset teollisuusmetallilevyt ja -kelamateriaalit.
Kypsä teollinen rullamuovauskone ei ole yksittäinen itsenäinen laite, vaan täydellinen automatisoitu tuotantolinja, joka koostuu useista toiminnallisista yksiköistä peräkkäisessä järjestelyssä. Jokainen yksikkö suorittaa itsenäisiä ydintoimintoja ja tekee synkronista yhteistyötä viedäkseen loppuun koko prosessin raaka-aineen syötöstä valmiin tuotteen tuotantoon. Tavallinen täys-automaattinen rullamuovauslinja sisältää pääasiassa kelanpoistojärjestelmän, tasoitusjärjestelmän, syöttö- ja ohjausjärjestelmän, esikäsittelyn apujärjestelmän,-esikäsittelyn isäntäjärjestelmän, hydraulisen leikkausjärjestelmän, laskenta- ja paikannusjärjestelmän, purkaustason ja sähköisen ohjausjärjestelmän. Kunkin moduulin yksityiskohtainen rakenne ja toimintamekanismi analysoidaan seuraavasti.
Decoileri on koko tuotantolinjan aloitusyksikkö, joka vastaa kelattujen metalliraaka-aineiden tukemisesta ja automaattisesta purkamisesta. Teollisuuden valtavirran purkulaitteet jaetaan ajotavan mukaan hydraulisiin ja sähköisiin kelapurkauksiin. Pienillä ja keskikokoisilla{2}}tuotantolinjoilla käytetään yleensä sähköisiä kelanpurkuja, kun taas raskaat-tuotantolinjat, jotka käsittelevät paksuja metallikeloja (paksuus yli 3 mm) ja suuria-leveitä keloja, on varustettu hydraulisilla purkukoneilla, joilla on vahvempi kantavuus ja vakaampi aukikelausjännite. Decoilerin ydinkomponentit sisältävät kelaa tukevan akselin, jännityksensäätölaitteen, jarrujärjestelmän ja pyörivän käyttömoottorin.
Käytön aikana metallikela on kiinnitetty kelauksen tukiakseliin. Jännitysanturi tarkkailee purkautumistilaa reaaliajassa ja säätää pyörimisnopeutta ja jarrutusvoimaa dynaamisesti varmistaakseen jatkuvan-jännityksen purkamisen. Tämä estää tehokkaasti materiaalin löystymisen, poikkeaman tai liiallisen jännitysvenytyksen, joka aiheuttaa materiaalin muodonmuutoksia. Teollisuuden kelanpurkulaitteiden maksimikantavuus vaihtelee 1 tonnin ja 20 tonnin välillä, mikä pystyy täyttämään erityyppisten metallikelojen tuotantovaatimukset. Lisäksi jotkin erittäin{7}}tarkkuustuotantolinjat on varustettu automaattisilla kelojen latauslaitteilla miehittämättömän kelojen vaihtamisen ja tuotannon jatkuvuuden parantamiseksi.
Valssaamalla tuotetuissa metallikäämeissä on väistämättä käämittymistä, pinnan vääntymistä, pieniä painaumia ja epätasaista sisäistä jännitystä pitkän{0}}käämityksen ja varastoinnin jälkeen. Tasoitusjärjestelmä on olennainen tarkkuuskäsittelyyksikkö kelan purkamisen jälkeen, ja sen tehtävänä on poistaa materiaalin muodonmuutos ja jäännösjännitys metallinauhan tasaisuuden ja mittapysyvyyden varmistamiseksi ennen muotoilua. Tasoitusjärjestelmä koostuu useista ryhmistä ylempiä ja alempia porrastettuja tasoitusteloja, jotka on yleensä varustettu 7-19 tasoitustelalla materiaalin paksuuden ja tarkkuusvaatimusten mukaan.
Tasoittimen toimintamekanismi on käyttää porrastettuja ylä- ja alateloja kohdistamaan metallinauhaan toistuvaa mikro-taivutuspainetta. Nauha kulkee tasoitustelaryhmän läpi ja käy läpi useita positiivisia ja negatiivisia taivutusmuodonmuutoksia, mikä vapauttaa asteittain materiaalin sisäisen jäännösjännityksen, korjaa käämin kaarevan radiaanin ja tuottaa lopuksi täysin tasaisen ja suoran metallinauhan. Tarkkaa-profiilien tuotantoa varten tiukkojen tasaisuusvaatimusten kanssa on myös määritetty hieno-tasoituslaite optimoimaan materiaalin pinnan tasaisuutta ja suoruutta, mikä luo perustan myöhemmälle tarkalle muotoilulle.
Syöttö- ja ohjausjärjestelmä suorittaa materiaalin veto-, sijoittelu- ja poikkeaman korjaustoiminnot varmistaen, että litteä metallinauha tulee tarkasti muodostusasemaan ennalta asetettua keskilinjaa pitkin. Tämä järjestelmä koostuu pääasiassa syöttötelasarjoista, sivuohjauspyöristä, poikkeaman korjausantureista ja servo-pitolaitteista. Ylempi ja alempi syöttörulla puristavat metallinauhan tiukasti ja tarjoavat vakaan vetovoiman eteenpäin, mikä vastaa seuraavan muodostusyksikön toimintanopeutta synkronoitujen ruokinnan toteuttamiseksi.
Sivuohjainpyörät on asennettu materiaalin syöttökanavan molemmille puolille säädettävällä etäisyydellä materiaalin leveyden mukaan, mikä voi tehokkaasti rajoittaa nauhan vasemman ja oikean poikkeaman käytön aikana. Huippuluokan-rullamuovauslinja on varustettu automaattisella valosähköisellä poikkeaman korjausjärjestelmällä. Kun anturi havaitsee materiaalin poikkeaman, se säätää automaattisesti ohjausmekanismin asentoa reaaliajassa varmistaakseen, että syöttötarkkuutta säädetään ±0,1 mm:n sisällä, välttäen syöttöpoikkeaman aiheuttamat profiilin mittavirheet.
Valmiiden profiilien rakenteellisten vaatimusten mukaisesti rullanmuovauslinja voidaan varustaa esikäsittelytoiminnallisilla yksiköillä, kuten lävistyksellä, loveuksella, kohokuviolla ja halkaisulla. Esirei'itysjärjestelmä on laajimmin käytetty apurakenne, jota käyttää hydraulinen tai servo-lävistysmekanismi, joka voi viimeistellä metallinauhan asennusreikien, lämmönpoistoreikien ja kohdistusreikien käsittelyn ennen muotoilua. Lävistystoiminto synkronoidaan tarkasti linjanopeuden kanssa PLC-ohjausjärjestelmän kautta tasaisen lävistysvälin ja tarkan sijainnin varmistamiseksi.
Kohokuviointiyksikkö voi käsitellä liukumista estäviä-kuvioita, logokuvioita ja vahvistavia ripoja materiaalipinnalla, mikä parantaa profiilin rakenteellista lujuutta ja koristeellista suorituskykyä. Leikkausyksikköä käytetään leveiden nauhojen leikkaamiseen kapeiksi nauhoiksi, joilla on vaaditut vaatimukset täyttämään pienten -leveysprofiilien tuotantovaatimukset. Kaikki esikäsittelytoimenpiteet- suoritetaan ennen muotoilua, jolloin vältytään vaikealta käsittelyltä ja valmiiden kaarevien profiilien heikosta tarkkuudesta.
Rullamuovausyksikkö on koko laitteiston toiminnallinen ydinkomponentti ja avainyksikkö metalliprofiilien muotoilussa. Isäntä koostuu useista suoraviivaisesti järjestetyistä telineistä, ja jokainen teline on varustettu ryhmällä tarkkoja ylä- ja alamuotoilurullia, voimansiirtoakseleita, laakerikokoonpanoja ja korkeudensäätömekanismeja. Muovausasemien lukumäärä määräytyy valmiin profiilin monimutkaisuuden mukaan, ja se vaihtelee 8 asemasta yksinkertaisia litteitä-taivuttavia profiileja varten yli 30 asemaan monimutkaisille moni-taitto-, kaari- ja erikoismuotoisille-profiileille.
Muotoilurullat on valmistettu korkealaatuisesta-seostetusta teräksestä tarkasti takomalla, lämpökäsittelyllä ja viimeistelysorvauksella, ja niiden pintakovuus, kulutuskestävyys ja mittatarkkuus ovat korkeat. Jokaisen telan pinnan ääriviivat suunnitellaan ammattimaisesti lopullisen profiilin mukaan. Jokainen asema suorittaa vain materiaalin 5 asteen -15 asteen mikro-taivutuksen muodonmuutoksen. Moniasemaisen progressiivisen taivutuksen kumulatiivisen vaikutuksen ansiosta litteä nauha muuttuu vähitellen halutun poikkileikkauksen muotoon. Isännän voimansiirtojärjestelmä käyttää ketjunsiirtoa tai vaihteiston keskitettyä voimansiirtoa varmistaakseen, että jokaisen rullan nopeus on täysin synkroninen, estää materiaalin venymisen tai rypistymisen ja varmistaa profiilin muodostuksen johdonmukaisuuden.
Jokainen muotoiluteline on varustettu itsenäisellä-hienosäätömekanismilla, joka voi säätää ylä- ja alatelojen rakoa, korkeutta ja vaaka-asentoa materiaalin paksuuden ja muovaustilan mukaan, mikä mahdollistaa muovauksen muodonmuutoksen tarkan hallinnan. Muovausprosessissa metallinauha säilyttää aina lineaarisen eteenpäinliikkeen, ja jatkuva vierintätoiminto tekee profiilista yhtenäisen kokonaisjännityksen, sileän pinnan ja vakaan mittatarkkuuden.
Hydraulinen leikkaus- ja{0}}jälkikäsittelyjärjestelmä
Kun metallinauha on muotoiltu kokonaan kohdeprofiiliksi muodostuvan isäntäosan kautta, kiinteän pituinen{0}}leikkausjärjestelmä päättää lopullisen peittoprosessin. Yleisimmät rullamuovauskoneet ottavat käyttöön lentävän leikkausleikkaustekniikan, toisin sanoen leikkaustyökalu seuraa profiilin käyntinopeutta synkronisessa liikkuvassa leikkauksessa, mikä mahdollistaa jatkuvan tuotannon non-pysähdyksissä ja parantaa huomattavasti tuotannon tehokkuutta. Leikkuujärjestelmä koostuu hydraulisesta voimayksiköstä, leikkuutyökalun tuesta, korkea-kovuuden metalliseoksesta, pituusanturista ja asentoanturista.
Pituusanturi tarkkailee profiilin pituutta eteenpäin reaaliajassa. Kun materiaali saavuttaa esiasetetun leikkauspituuden, järjestelmä käynnistää automaattisesti hydraulisen leikkaustoiminnon. Hydraulijärjestelmä tarjoaa vakaan ja tehokkaan leikkausvoiman metalliprofiilien nopean leikkaamisen loppuunsaattamiseksi. Erittäin -tarkkuuslaitteiden leikkaustarkkuus voi olla ±0,5 mm, ja leikkausosa on tasainen ja purseeton-ilman toissijaista hiontaa. Lisäksi joillakin tuotantolinjoilla on jälkikäsittelytoimintoja, kuten päiden leikkaus, taivutuksen korjaus ja pinnan puhdistus, jotka parantavat lopputuotteen laatua entisestään.
Sähköinen ohjausjärjestelmä on koko rullan muodostavan tuotantolinjan aivot, joka vastaa kaikkien toiminnallisten yksiköiden synkronisen toiminnan koordinoinnista. Järjestelmä käyttää PLC:tä ytimenä, ja se yhdistetään ihmisen-koneen kosketusnäytölle, taajuusmuuttajalle, servoohjaimelle, anturiryhmälle ja vikahälytyslaitteeseen. Käyttäjät voivat asettaa kosketusnäytön kautta parametreja, kuten tuotantonopeuden, leikkauspituuden, lävistysvälin ja muotoilun tarkkuuden, ja järjestelmä suorittaa automaattisesti täyden -syklin automaattisen tuotannon.
Älykkäässä ohjausjärjestelmässä on{0}}reaaliaikaiset materiaalin jännityksen, käyttönopeuden, muovauspaineen ja laitteiden toimintatilan seurantatoiminnot. Kun poikkeavia olosuhteita, kuten materiaalipoikkeamaa, materiaalipulaa, laitteiden ylikuormitusta ja mittapoikkeamaa esiintyy, järjestelmä hälyttää ja pysäyttää koneen automaattisesti suojausta varten välttäen laitevaurion ja viallisen tuotteen tuotannon. Samalla järjestelmä tukee parametrien tallennusta ja yhden-näppäimen kutsumista, mikä on kätevää eri profiilien tuotantomäärittelyjen nopeaan vaihtamiseen ja parantaa laitteiden monipuolisuutta.
Vakiorullamuovauslinjan toimintaprosessi on jatkuva ja automatisoitu. Raaka-aineen lastauksesta valmiin tuotteen tuotantoon se noudattaa standardoitua ja säännöllistä prosessikulkua. Koko työkierto on jaettu kahdeksaan ydinvaiheeseen, ja jokaisella vaiheella on omat prosessistandardit ja tekniset tarkoitukset.
Tuotannon valmisteluvaihe alkaa metallikelan raaka-aineen lataamisella kelauskoneeseen. Säädä kelan painon ja leveyden mukaan tukiakselin kireyttä ja kelauksen jarruparametreja varmistaaksesi, että kela on kiinnitetty tiukasti löystymättä. Kun laite on käynnistetty, kelauslaite pyörii alhaisella ja vakaalla nopeudella metallinauhan purkamiseksi. Jännityssäätöjärjestelmä säätää dynaamisesti purkamisnopeutta seuraavan laitteiston syöttönopeuden mukaan ylläpitääkseen nauhan tasaisen jännityksen, estääkseen materiaalin kertymisen tai liiallisen jännityksen venymisen ja varmistaakseen vakaan materiaalin syötön seuraavaa prosessia varten.
Kelattu metallinauha menee tasausyksikköön. Useiden porrastettujen tasoitustelojen ryhmien kautta nauhalle tehdään toistuva mikro-taivutuskorjaus. Kierretyn materiaalin luontainen taivutusradiaani ja pinnan epätasaisuudet eliminoidaan täysin ja kelan käämityksen synnyttämä sisäinen jäännösjännitys vapautuu täysin. Tasoituksen jälkeen metallinauhan tasaisuus ja suoruus täyttävät muovausprosessin standardit, mikä välttää profiilin vääristymisen, taivutuksen ja kokoepäyhdenmukaisuuden ongelmat, jotka johtuvat epätasaisesta materiaalin jännityksestä myöhemmässä muovausprosessissa.
Tasoitettu tasainen nauha puristetaan ja syöttö{0}}syötetään syöttötelaryhmällä, ja sivuohjauspyörät rajoittavat materiaalin leveyden suuntaa varmistaakseen, että nauha tulee muodostuskanavaan keskiviivaa pitkin. Valosähköinen poikkeaman korjausanturi tarkkailee materiaalin juoksurataa reaaliajassa. Kun pieni poikkeama havaitaan, järjestelmä säätää automaattisesti ohjausmekanismin asentoa toteuttaakseen reaaliaikaisen poikkeaman korjauksen. Tämä vaihe varmistaa materiaalin syöttötarkkuuden ja luo perustan jokaisen aseman tasaiselle ja tarkalle muotoilulle.
Jos profiilit tarvitsevat lävistystä, kohokuviointia tai lovea, metallinauha kulkee esikäsittely-yksikön läpi ennen muotoilua. Servo- tai hydraulinen käsittelymekanismi suorittaa esiasetetun kuvion ja reiän sijainnin käsittelyn ohjelman parametrien mukaisesti. Kaikki esikäsittelytoiminnot synkronoidaan materiaalin syöttönopeuden kanssa tasaisen käsittelyvälin ja tarkan sijainnin varmistamiseksi. Koska materiaali on tällä hetkellä litteässä tilassa, käsittelyn vaikeus on alhainen ja tarkkuus korkea, mikä välttää tehokkaasti kaarevien valmiiden profiilien käsittelyrajoitukset.
Tämä on profiilinmuodostuksen ydinvaihe. Litteä metallinauha kulkee peräkkäin isäntäkoneen kaikkien muodostusasemien läpi. Jokainen muotoilutelojen ryhmä suorittaa kvantitatiivisen mikro-taivutuksen ja suulakepuristuksen materiaalille. Nauhan eteenpäin liikkeellä taivutuskulmaa ja muovaussyvyyttä lisätään asteittain asemalta. Tasainen kaksi{5}}ulotteinen metallilevy muuttuu vähitellen muotoaan kolmiulotteiseksi erikois-poikkileikkaukseksi-. Koko muovausprosessi on tasainen ja jatkuva, ilman äkillistä muodonmuutosta ja iskuvoimaa. Materiaali virtaa tasaisesti, ei halkeile tai rypisty ja profiilin rakenteellinen kokonaisjännitys on tasapainossa.
Päämuovausprosessin päätyttyä profiili kulkee lopullisen muotoiluaseman läpi. Hienot muotoilutelat suorittavat mikro-profiilin kulman, radiaanin ja tasaisuuden korjauksen poistaakseen muovausprosessissa syntyneen pienen elastisen pomppiman, optimoidakseen profiilin mittatarkkuuden ja pinnan tasaisuuden ja varmistaakseen, että kaikki valmiin profiilin parametrit ovat täysin suunnittelustandardien mukaisia.
Muotoiltu jatkuva profiili liikkuu eteenpäin synkronisesti. Pituusanturi kerää materiaalin pituustiedot reaaliajassa. Kun esiasetettu leikkauspituus saavutetaan, lentävä leikkausleikkausjärjestelmä käynnistyy välittömästi. Leikkaustyökalu liikkuu synkronisesti profiilin kulkunopeuden kanssa suorittaakseen jatkuvan dynaamisen leikkauksen. Tämä käsittelytapa välttää staattisen leikkauksen aiheuttaman tuotantotauon, parantaa huomattavasti tuotannon tehokkuutta ja varmistaa tasaiset ja purseet{5}}leikkausosat.
Leikattu valmis profiili kuljetetaan automaattisesti poistoalustalle kuljetuslaitteen kautta. Laite laskee valmiit tuotteet automaattisesti tunnistusjärjestelmän kautta ja henkilökunta tai automaattinen pinoamislaite lajittelee ja pinoaa valmiit tuotteet. Koko tuotantoprosessi on täysin automatisoitu, mikä mahdollistaa saumattoman yhteyden raaka-aineen syötöstä valmiin tuotteen tuotantoon, korkealla tuotannon jatkuvuudella ja vähäisellä manuaalisella interventiolla.
Verrattuna perinteisiin metalliprofiilien käsittelyteknologioihin, kuten meistämiseen, taivutukseen ja hitsaukseen, rullamuovauksella on korvaamattomia teknisiä ja tuotannollisia etuja, minkä vuoksi sitä käytetään laajasti nykyaikaisessa teollisessa massatuotannossa. Sen tärkeimmät edut näkyvät tarkkuudessa, tehokkuudessa, materiaalinkäytössä, tuotteen yhtenäisyydessä ja tuotantokustannuksissa.
Ensimmäinen,ultra-korkea muotoilutarkkuus ja vakaa tuotteen konsistenssi. Rullamuovauksen progressiivinen mikro-muodonmuutostapa välttää jännityksen keskittymisen ja kimmoisan palautumisen kertamuovauksen{2}}vikoja. Moni-aseman tarkkuustelojen sijoittelu ja synkroninen ohjausjärjestelmä varmistavat, että kunkin profiilin mittavirhettä hallitaan pienellä alueella. Tuotteiden erätuotannon johdonmukaisuus on paljon korkeampi kuin manuaalisessa taivutus- ja leimauskäsittelyssä, mikä täyttää täysin huippuluokan teollisen valmistuksen tarkkuusvaatimukset.
Toinen,jatkuva korkea{0}}tehokas tuotantokapasiteetti. Rullamuovauskone toteuttaa keskeytymättömän lineaarisen tuotannon. Perinteisten profiilien tuotantonopeus voi olla 10-30 metriä minuutissa, ja nopealla-tuotantolinjalla jopa 50 metriä minuutissa. Jaksottaiseen prosessointilaitteisiin verrattuna tuotannon tehokkuus kasvaa yli 5-kertaiseksi, mikä sopii erittäin hyvin suuriin-erä- ja pitkien profiilien tuotantoon.
Kolmas,korkea materiaalin käyttöaste ja alhainen käsittelyhäviö. Rullamuovaus kuuluu puhtaaseen muovimuovaukseen ilman leikkaamista ja liittämistä muodostusprosessissa. Koko kelamateriaalia prosessoidaan jatkuvasti, eikä raaka-ainehävikkiä synny lähes lainkaan, lukuun ottamatta pientä materiaalihävikkiä kelan päässä ja loppupäässä. Materiaalin käyttöaste on jopa 98%, mikä on paljon korkeampi kuin leimausprosessissa suurella leikkausjätteellä, mikä vähentää tehokkaasti tuotantomateriaalikustannuksia.
Neljäs,erinomainen tuotteen pinnan laatu ja rakenteellinen suorituskyky. Tarkkuustelojen rullapuristus tekee metallimateriaalista tiiviimmän, parantaa profiilipinnan kovuutta ja rakenteellista lujuutta sekä välttää perinteisen käsittelyn aiheuttamia pintanaarmuja, painaumia ja hitsausarpia. Jatkuvalla valssauksella muodostetussa profiilissa on tasainen sisäinen jännitys, ei piilotettua halkeamisvaaraa ja parempi taivutus- ja vääntökestävyys.
Viides,vahvaa monipuolisuutta ja joustavaa tuotantoa. Vaihtamalla erilaisia telaryhmiä ja säätämällä laiteparametreja sama rullamuovauslinja voi tuottaa kymmeniä eri spesifikaatioita profiileja, mikä mahdollistaa yhden koneen monikäyttöisen käytön. Laitteet voivat mukautua erilaisten metallimateriaalien käsittelyyn ja eri paksuusvaatimuksiin, joilla on vahva tuotannon joustavuus ja laaja käyttöalue.
Eri prosessointimateriaalien, tuotetyyppien ja tuotantotarkkuuden mukaan telanmuovauskoneet voidaan jakaa useisiin luokkiin. Materiaalin paksuuden mukaan ne jaetaan ohutlevyrullakoneisiin (työstöpaksuus 0,1-2mm) ja paksulevyrullakoneisiin (käsittelypaksuus 2-12mm). Tuotteen rakenteen mukaan ne jaetaan yksinkertaisiin profiilirullakoneisiin (kuten kulmateräs-, kanavateräs- ja litteäteräskoneisiin) ja monimutkaisiin erikoismuotoiltuihin -profiilirullakoneisiin (kuten autoprofiileihin, sähkökaappiprofiileihin ja rakennusköliin). Automaatiotason mukaan ne jaetaan puoliautomaattisiin ja täysautomaattisiin älykkäisiin rullamuovauslinjoihin.
Rakennusteollisuus: Se on rullamuovauslaitteiden suurin sovellusala, jota käytetään värillisten teräslaattojen, kattopaneelien, seinäpaneelien, teräskölin, lattialaakerilevyn, suojakaiteen profiilin ja muiden rakennusteräsrakenteiden käsittelyyn. Jatkuva muovausprosessi täyttää laajamittaisten ja standardoitujen rakennusteräsmateriaalien vaatimukset.
Autojen valmistus: Käytetään autojen korin rakenneosien, ovenkarmiprofiilien, ohjauskiskoosien ja sisustuksen metalliosien valmistukseen. Korkeat-tarkkuusmuovausominaisuudet varmistavat autonosien kokoamistarkkuuden ja rakenteellisen turvallisuuden.
Sähkö- ja elektroniikkateollisuus: Käytetään sähkökaappiprofiilien, kaapelihyllyjen, väyläkanavien ja sähkölaitteiden tukiosien käsittelyyn. Rullamuovattujen tuotteiden sileä pinta ja korkea mittatarkkuus täyttävät sähkölaitteiden kokoonpano- ja eristysvaatimukset.
Logistiikka ja rautateollisuus: Käytetään hyllyprofiilien, kuljettimen ohjauskiskojen, teräsputkiprofiilien ja päivittäisten laitteiston erikoismuotoisten osien valmistukseen, joilla on korkea tuotantotehokkuus ja hyvä eräsakeisuus.
Teollisen älykkään valmistustekniikan jatkuvan edistymisen myötä perinteiset rullamuovauskoneet ovat vähitellen päivittymässä kohti älykkyyttä, suurta tarkkuutta, nopeaa ja energiansäästöä. Nykyaikaiset uuden-sukupolven rullamuovauslaitteet integroivat servo-synkronisen ohjauksen, automaattisen parametrien optimoinnin, reaaliaikaisen-laaduntunnistuksen ja etävianmääritysteknologian. Älykäs ohjausjärjestelmä voi automaattisesti optimoida muotoiluparametrit materiaalimuutosten mukaan, toteuttaa eri materiaalien mukautuvan käsittelyn ja vähentää huomattavasti riippuvuutta manuaalisesta kokemuksesta.
Mitä tulee tarkkuuspäivitykseen, korkean-tarkkuuden servovaihteiston ja mikroni{1}}tason tunnistusteknologian soveltaminen saa laitteiden muovaustarkkuuden saavuttamaan kansainvälisen edistyneen tason, mikä voi täyttää korkean -tarkkuusprofiilien valmistusvaatimukset ilmailu- ja tarkkuuskoneteollisuudessa. Tuotannon tehokkuuden kannalta optimoitu rullarakenne ja voimansiirtojärjestelmä parantavat entisestään laitteiden käyttönopeutta, ja automaattinen kelan vaihto- ja jatkuva tuotantotekniikka toteuttavat 24 tunnin keskeytymättömän tuotannon, mikä parantaa huomattavasti teollista tuotantokapasiteettia.
Lisäksi vihreästä ja energiaa säästävästä-suunnittelusta on tullut tärkeä rullamuovauslaitteiden kehitystrendi. Uusi hydraulinen voimajärjestelmä ja taajuudenmuunnosenergiansäästötekniikka-vähentävät laitteiden energiankulutusta yli 20 %, ja suljetun kierron tuotantoprosessi takaa jätteettömyyden, mikä täyttää nykyaikaisen teollisen vihreän valmistuksen vaatimukset. Tulevaisuudessa teollisen Internetin ja tekoälyteknologian syvällisen integroinnin myötä rullamuovauskoneet toteuttavat täysin älykkään tuotannon automaattisesta ajoituksesta, laadukkaasta itse-tarkastuksesta ja vian itse-korjauksesta ja laajentavat sovellusaluetta entisestään huippuluokan-valmistusaloilla.
Nykyaikaisen valmistusteollisuuden keskeisenä jatkuvatoimisena metallinmuovauslaitteistona rullamuovauskoneet perustuvat ainutlaatuiseen progressiiviseen inkrementaaliseen taivutustoimintaperiaatteeseen tehokkaan, tarkan ja{0}}vähän kuluttavan metalliprofiilien tuottamiseksi. Koordinoidun kelanpurku-, vaaitus-, syöttö-, esikäsittely-, muotoilu-, leikkaus- ja älykkäiden ohjausjärjestelmien avulla laitteisto täydentää koko prosessin litteästä metallikelasta valmiiseen erikoisprofiilien käsittelyyn. Perinteiseen prosessointitekniikkaan verrattuna rullamuovauksella on ilmeisiä etuja tuotannon tehokkuuden, tuotteen tarkkuuden, materiaalin käytön ja erän yhtenäisyyden suhteen, ja siitä on tullut välttämätön avainlaite rakennus-, auto-, sähkö-, laitteisto- ja muilla aloilla.
Teollisuuden valmistusstandardien ja älykkään teknologian jatkuvan parantamisen myötä rullamuovauskoneet ovat jatkuvasti innovatiivisia tarkkuusohjauksessa, älykkäässä toiminnassa ja tehokkaassa tuotannossa. Tulevaisuudessa nämä laitteet laajentavat edelleen sovellusrajojaan korkealaatuisessa-tarkkuusvalmistuksessa, vihreässä teollisessa tuotannossa ja älykkäässä erätuotannossa ja tarjoavat luotettavampaa teknistä tukea maailmanlaajuisen metallinjalostusteollisuuden päivittämiseen ja kehittämiseen.