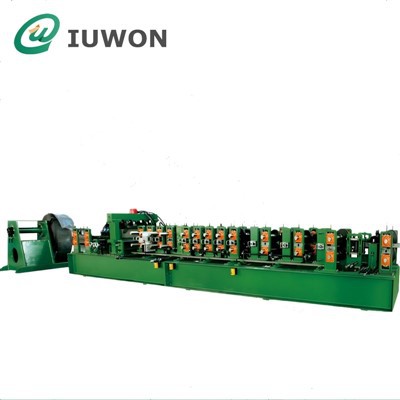
Rullamuovauskone on jatkuva metallinmuovausjärjestelmä, jota käytetään pitkien metalliprofiilien valmistukseen, joilla on tasainen poikkileikkaus{0}}. Toisin kuin puristusmuovaus, joka tyypillisesti tuottaa yksittäisiä osia erillisillä meistooperaatioilla, rullamuovaus taivuttaa vähitellen metallinauhaa kulkiessaan sarjan pyörivien telaasemien läpi.
Prosessi sopii erityisen hyvin tuotteille, joiden profiili on koko pituudeltaan vakio, kuten kattopaneelit, seinäpaneelit, orret, kaapelihyllyt, ovikiskot, aurinkokiinnitysprofiilit, suojakaiteet, kehysosat ja rakennekanavat.
Tyypillinen rullamuovauslinja koostuu kelauskoneesta, syöttöjärjestelmästä, rullamuovausasemista, voimansiirtojärjestelmästä, leikkuuyksiköstä, hydrauli- tai sähköjärjestelmästä ja ohjausjärjestelmästä. Tuotteesta riippuen voidaan integroida myös lisälaitteita, kuten lävistysyksiköitä, oikaisulaitteita, kohokuviointijärjestelmiä, hitsausyksiköitä tai automaattisia pinoamisjärjestelmiä.
Perusperiaate on selkeä:litteä metallinauha tulee koneeseen, kulkee useiden rullanmuodostusasemien läpi, taivutetaan asteittain vaadittuun poikki-leikkaukseen ja leikataan sitten määritettyyn pituuteen.
Kuinka rullamuovauskone toimii?
Rullamuovauksen toimintaperiaate perustuuprogressiivinen taivutus.
Sen sijaan, että litteä metallilevy muuttaisi lopulliseksi profiiliksi yhdellä kertaa, kone jakaa muodonmuutosprosessin useisiin vaiheisiin. Jokainen valssausasema tuottaa pienen määrän taivutusta, kunnes materiaali saavuttaa lopullisen geometriansa.
Yksinkertaistettu tuotantojärjestys on:
Kelalataus → Kelaaminen → Syöttö → Lävistys/esi{0}}käsittely → Progressiivinen valssaus → Leikkaus → Purkaus/pinoaminen
Tarkka kokoonpano riippuu valmistettavasta profiilista.
Kelan lataus ja irrotus
Tuotantoprosessi alkaa tavallisesti metallikelalla, joka asennetaan kelauslaitteeseen.
Yleisiä materiaaleja ovat:
Galvanoitu teräs
Valmiiksi-maalattua terästä
Hiiliterästä
Ruostumaton teräs
Alumiini
Galvalume teräs
Decoileri vapauttaa nauhan kontrolloidulla nopeudella säilyttäen samalla riittävän jännityksen kelan ja muovausosan välillä.
Raskaampiin keloihin käytetään usein hydraulista paisuntakelaa, koska kelan paino ja nauhan leveys voivat ylittää manuaalisesti ladatun järjestelmän käytännöllisen kapasiteetin.
Materiaalin ruokinta
Syöttöjärjestelmä ohjaa nauhan muotoilukoneeseen.
Oikaisu- tai tasoitusosa voidaan asentaa ennen muovausta, kun sisääntulevassa kelassa on liikaa kaarevuutta tai jäännösmuodonmuutoksia.
Syöttöjärjestelmän on säilytettävä vakaa nauhan kohdistus, koska pienikin sivusuuntainen poikkeama voi kerääntyä progressiivisen muovauksen aikana ja lopulta aiheuttaa:
Epätasaiset profiilin mitat
Kierretyt osat
Epäsymmetriset laipat
Pinnalla naarmuja
Väärät leikkausasennot
Tarkkuusprofiileissa syöttötarkkuus on siksi tärkeä osa kokonaista rullamuovausjärjestelmää.
Progressiivinen rullanmuodostus
Tämä on tärkein muovausoperaatio.
Nauha kulkee valssausasemien sarjan läpi. Jokainen asema sisältää ylä- ja alamuovaustelat, jotka on suunniteltu tiettyä muodonmuutosvaihetta varten.
Esimerkiksi yksinkertaisen C{0}}muotoisen profiilin tuottaminen voi sisältää:
Litteä nauha → Alkureunan taivutus → Sivutaivutus → Laipan muodostus → Lopullinen kalibrointi → Valmis C-profiili
Ensimmäiset asemat tekevät yleensä suhteellisen pieniä mutkia. Myöhemmät asemat tuovat profiilia vähitellen lähemmäs sen lopullisia mittoja.
Tämä asteittainen muodonmuutos auttaa jakamaan muovausjännityksen koko materiaaliin sen sijaan, että koko muodonmuutos keskittyisi yhteen paikkaan.
Valmiin profiilin leikkaaminen
Kun profiili on saavuttanut lopullisen poikkileikkauksensa,{0}}kone leikkaa sen ennalta määrättyihin pituuksiin.
Kaksi yleistä leikkausjärjestelyä ovat:
Leikkaa-pituuteen-muovauksen jälkeen
Valmis profiili jatkuu muovausosan läpi ja leikataan vaaditun pituuden saavuttamisen jälkeen.
Tätä kokoonpanoa käytetään laajalti profiileissa, kuten:
C orret
Z orret
Kaapelihyllyt
Oven kiskot
Aurinkoenergian asennuskiskot
Leikkaus-ennen
Metallinauha leikataan yksittäisiksi aihioiksi ennen päämuovausoperaatiota.
Esileikkaus voi olla hyödyllistä tietyissä profiileissa ja materiaaliolosuhteissa, joissa muovausprosessi vaatii yksittäisiä kappaleita jatkuvan nauhakäsittelyn sijaan.
Sopiva leikkausmenetelmä riippuu profiilin geometriasta, materiaalin paksuudesta, tuotantonopeudesta ja mittavaatimuksista.
Mitkä ovat rullanmuodostuskoneen pääkomponentit?
Rullamuovauskone ei ole pelkkä muodostustelojen sarja. Täydellinen tuotantolinja yhdistää yleensä useita mekaanisia ja sähköisiä järjestelmiä.
Decoileri
Decoiler tukee ja purkaa raaka-ainekelan.
Tuotantovaatimuksista riippuen se voi olla:
Manuaalinen
Automaattinen
Hydraulinen laajennustyyppi
Yksi{0}}pää
Tupla{0}}pää
Valinta riippuu ensisijaisesti kelan painosta, kelan leveydestä, materiaalipaksuudesta ja lataustiheydestä.
Ruokintajärjestelmä
Syöttömekanismi vie nauhan muodostusosaan.
Tyypillisiä komponentteja ovat:
Ohjausrullat
Syöttörullat
Sivuohjaimet
Tasoituskomponentit
Ajorullat
Tarkoituksena on säilyttää materiaalin vakaa asento ennen kuin nauha saapuu ensimmäiselle muodostusasemalle.
Rullamuovausasemat
Rullamuovausasemat ovat koneen mekaanisia ydinkomponentteja.
Jokainen asema sisältää erityisesti suunnitellut työkalut. Näiden telojen geometria määrää kuinka metallinauhaa taivutetaan asteittain.
Asemien määrä ei ole kiinteä.
Yksinkertainen profiili voi vaatia suhteellisen vähän muovausasemia, kun taas monimutkainen rakenneprofiili, jossa on useita mutkia, kapeita säteitä, jäykistysrivoja tai epäsymmetrisiä osia, voi vaatia huomattavasti enemmän.
Siksitelojen lukumäärää ei tule käyttää pelkästään sen arvioimiseen, onko yksi telanmuovauskone parempi kuin toinen. Telan suunnittelu, materiaalin paksuus, profiilin geometria, akselin halkaisija, asemavälit ja muovausstrategia ovat yhtä tärkeitä.
Voimansiirtojärjestelmä
Voimansiirtojärjestelmä siirtää moottorin tehon muodostusteloille.
Koneen suunnittelusta riippuen se voi käyttää:
Vaihdevaihteisto
Ketjun voimansiirto
Yleisnivel vaihteisto
Suorat tai servo{0}}avusteiset ajojärjestelyt
Lähetyksen tulee tarjota synkronoitu pyöriminen muodostusasemien välillä.
Raskaiden-rakenneprofiilien tapauksessa käyttöjärjestelmän on myös tarjottava riittävä vääntömomentti materiaalin muodostusvastuksen voittamiseksi.
Leikkausyksikkö
Leikkausjärjestelmä erottaa valmiit profiilit ohjelmoidun pituuden mukaan.
Yleisiä kokoonpanoja ovat:
Hydraulinen leikkaus
Mekaaninen leikkaus
Lentävä leikkaus
Lentävät leikkausjärjestelmät mahdollistavat materiaalin liikkeen jatkamisen leikkauksen aikana, joten ne sopivat nopeampiin{0}}tuotantolinjoihin.
Leikkaussuutin on suunniteltava todellisen profiiligeometrian ympärille, jotta vältetään muodonmuutos leikatussa päässä.
PLC-ohjausjärjestelmä
Nykyaikaisissa rullamuovauskoneissa käytetään yleisesti PLC{0}}pohjaisia ohjausjärjestelmiä.
Ohjausjärjestelmä voi hallita:
Tuotannon pituus
Kappaleiden lukumäärä
Muodostumisnopeus
Leikkausasento
Lävistysjärjestys
Hätäpysäytystoiminnot
Moottorin toiminta
Vikahälytykset
Kooderia käytetään yleensä materiaalin liikkeen mittaamiseen, jotta ohjausjärjestelmä voi koordinoida leikkausta ohjelmoidun profiilin pituuden kanssa.
Mitä materiaaleja rullamuovauskone voi käsitellä?
Rullamuovausta käytetään pääasiassa kela{0}}syötetyissä levy- ja nauhamateriaaleissa.
Yleisin materiaali on teräs sen lujuuden, saatavuuden ja muovausominaisuuksien yhdistelmän vuoksi.
Galvanoitu teräs
Galvanoitua terästä käytetään laajalti rakennusprofiileissa, koska sinkkipinnoite antaa korroosionkestävyyden.
Tyypillisiä sovelluksia ovat:
Purlinit
Seinän kehystys
Katon komponentit
Kaapelihyllyt
LVI-profiilit
Esi-maalattu teräs
Esimaalattu teräs voidaan rullamuovata samalla kun viimeistelty pinta säilyy, kun työkalut ja muovausprosessit on suunniteltu oikein.
Sitä käytetään usein:
Kattopaneelit
Seinäpaneelit
Arkkitehtoniset profiilit
Sisätilojen rakennuskomponentit
Ruostumaton teräs
Ruostumaton teräs vaatii suurempaa muovausvoimaa kuin monet pehmeät teräkset, ja sillä voi olla vahvemmat takaisinjousto-ominaisuudet.
Sitä käytetään, kun korroosionkestävyys tai hygieeninen suorituskyky on tärkeää.
Sovellukset sisältävät:
Elintarvikkeiden-käsittelylaitteet
Arkkitehtoniset komponentit
Teolliset kotelot
Erikoisrakenneprofiilit
Alumiini
Alumiinilla on pienempi tiheys kuin teräksellä, mutta sen myötölujuus ja takaisinjousto on erilainen.
Rullamuovaustyökalut on siksi suunniteltava tietyn alumiiniseoksen ja profiilin geometrian mukaan.
Mitä paksuutta rullamuovauskone voi käsitellä?
Kaikille rullamuovauskoneille ei ole olemassa yleistä paksuusaluetta.
Ohuille kattolevyille suunniteltu kone voi työstää alle 1 mm:n paksuista materiaalia, kun taas raskas-rakennerullakone voi käsitellä useita millimetrejä terästä.
Todellinen kapasiteetti riippuu:
Materiaaliluokka
Sadonvoimakkuus
Nauhan leveys
Profiilin geometria
Taivutussäde
Muodostusasemien lukumäärä
Akselin halkaisija
Rullamateriaali
Moottorin teho
Koneen rungon rakenne
Esimerkiksi 3 mm:n rakenteellisen C-profiilin muodostaminen vaatii oleellisesti erilaisen konesuunnittelun kuin ohuen aallotetun kattolevyn muodostaminen.
Siksi vain täsmennetään"Maksimipaksuus 3 mm"on riittämätön arvioitaessa rullamuovauskonetta. Myös materiaalilaatu ja lopullinen profiili on otettava huomioon.
Mitä tuotteita voidaan valmistaa rullamuovauksella?
Teknologiaa käytetään useilla teollisuuden aloilla, koska se pystyy jatkuvasti tuottamaan profiileja, joiden poikkileikkaus{0}}vakio on vakio.
Rakennusprofiilit
Yleisiä tuotteita ovat:
Kattolevyt
Seinäpaneelit
Lattiaterassi
C orret
Z orret
U-kanavat
Nastat ja telat
Kattoprofiilit
Oven karmit
Aurinkoasennusprofiilit
Aurinkoasennusrakenteet ovat toinen tärkeä sovellus.
Rullamuovauskoneet voivat valmistaa:
Aurinkoenergian kiskot
Kanavien asennus
Strut kanavat
Purlinit
Maa-asennustolpat
Rakenteelliset palkit
PV-tukiprofiilit
Aurinkoprofiilien mittojen yhtenäisyys on erityisen tärkeää, koska valmiiden komponenttien on liityttävä kiinnikkeisiin, puristimiin, pultteihin ja muihin rakenneosiin.
Kaapelinhallintatuotteet
Rullamuovausta käytetään myös:
Rei'itetyt kaapelihyllyt
Kiinteät{0}}pohjaiset kaapelihyllyt
Tikkaat kaapelihyllyt
Kilparata
Kaapelikanavat
Johdonhallintaprofiilit
Lävistysreiät voidaan integroida tuotantolinjaan ennen muovausta tai sen aikana tuotesuunnittelusta riippuen.
Autojen ja kuljetusten komponentit
Rullamuovauksella voidaan valmistaa pitkiä rakenneosia, kuten:
Ajoneuvojen kiskot
Vahvistusosat
Oven komponentit
runkoon{0}}liittyvät profiilit
Perävaunun komponentit
Etuna on kyky tuottaa pitkiä, kevyitä osia kontrolloidulla geometrialla.
Rullamuovauskone vs. Press Brake
Rullamuovaus ja puristusjarrutus molemmat taivuttaa peltiä, mutta niiden valmistusmenetelmät ovat pohjimmiltaan erilaisia.
| Ominaisuus | Rullanmuodostus | Paina Brake |
|---|---|---|
| Tuotantomenetelmä | Jatkuva | Erä |
| Materiaalin syöttö | Kela tai nauha | Yksittäiset lakanat |
| Profiilin pituus | Pitkät jatkuvat osat | Yksittäiset osat |
| poikki-leikkaus | Vakio pituudelta | Joustava |
| Tuotannon tehokkuus | Korkea toistuville profiileille | Sopii erilaisiin osiin |
| Työkalu | Erilliset rullatyökalut | Paina jarrutyökaluja |
| Automaatio | Korkea | Muuttuva |
| Soveltuu parhaiten | Suuri määrä vakioprofiileja | Pienet{0}}volyymit tai erittäin vaihtelevat osat |
Jos valmistaja tarvitsee tuhansia metrejä samaa C-kanavaa, kaapelihyllyä tai kattoprofiilia, rullamuovaus voi olla tehokkaampaa kuin jokaisen komponentin valmistaminen yksitellen puristusjarrulla.
Kuitenkin, jos jokaisella osalla on erilainen geometria, puristusjarru voi tarjota enemmän joustavuutta.
Miksi valssaus vaatii useita valssausasemia?
Useiden asemien tarkoitus on hallita nauhan muodonmuutosta.
Jos litteä nauha pakotettaisiin monimutkaiseksi profiiliksi yhdessä vaiheessa, voi ilmetä useita ongelmia:
Liiallinen paikallinen stressi
Pintavaurio
Profiilin vääristymä
Reuna halkeilee
Liiallinen jousto
Huono mittatarkkuus
Progressiivinen muotoilu jakaa taivutustoiminnon useille asemille.
Työkalujen suunnittelijan on siksi määritettävä sopivamuodostava kukka, joka kuvaa, kuinka kaistale muuttuu alkuperäisestä tasaisesta tilasta lopulliseen poikki{0}}leikkaukseen peräkkäisten asemien kautta.
Hyvin{0}}suunniteltu muotoiltu kukka auttaa hallitsemaan:
Taivutuskulmat
Laipan kehitys
Materiaalivirtaus
Reunan muodonmuutos
Springback
Pituussuuntainen jännitys
Tämä on yksi teknisesti tärkeimmistä rullamuovauskonesuunnittelun näkökohdista.
Mitä Springback on rullanmuovauksessa?
Takaisinjousi on metallin taipumus palata osittain kohti alkuperäistä muotoaan muovausvoiman poistamisen jälkeen.
Siihen vaikuttavat:
Materiaalin myötöraja
Materiaalin paksuus
Taivutussäde
Profiilin geometria
Muodostuskulma
Muotoilujen määrä
Lujat{0}}teräkset aiheuttavat yleensä suurempia joustohaasteita kuin pehmeät materiaalit.
Rullamuovauskoneet kompensoivat takaisinjoustoa työkalujen suunnittelun ja ohjatun{0}}muovauksen avulla. Muotoilutelat voivat taivuttaa materiaalia hieman teoreettisen loppukulman yli niin, että profiili saavuttaa vaaditun geometrian elastisen palautumisen jälkeen.
Mikä määrittää rullaprofiilin laadun?
Valmiin profiilin laatu riippuu pikemminkin koko muovausjärjestelmästä kuin yhdestä komponentista.
Tärkeitä tekijöitä ovat:
Materiaalin laatu
Paksuuden, myötörajan ja pinnoitteen kunnon vaihtelut voivat vaikuttaa muotoilutulokseen.
Rullatyökalujen suunnittelu
Väärä rullan geometria voi aiheuttaa:
Kiertyminen
Reuna-aaltoja
Laipan muodonmuutos
Pintanaarmuja
Mittapoikkeamat
Koneen kohdistus
Muodostusasemien on pysyttävä oikein linjassa. Akselien tai telojen välinen suuntausvirhe voi aiheuttaa progressiivista profiilin vääristymistä.
Muodostussekvenssi
Taivutusjärjestyksen tulee vastata materiaalin muodonmuutosominaisuuksia.
Leikkaustarkkuus
Leikkuuyksikön on säilytettävä määritetty pituus ilman, että profiili muuttuu.
Tarkkuussovelluksissa nämä tekijät on arvioitava yhdessä eikä erikseen.
Mitä sinun tulee ottaa huomioon valittaessa rullamuovauskonetta?
Kone tulee valita sen perusteellavalmis profiili ja tuotantovaatimukset, ei pelkästään etsimällä konetta, jolla on tietty moottoriteho tai tietty määrä asemia.
Tärkeimmät tekniset parametrit sisältävät:
Profiilin piirustus
Yksityiskohtainen poikkileikkaus{0}}piirustus on lähtökohta.
Siinä olisi määriteltävä:
Kokonaisleveys
Kokonaiskorkeus
Laipan mitat
Taivutussäteet
Reikien paikat
Toleranssit
Materiaali
Määritä:
Materiaalityyppi
Sadonvoimakkuus
Vetolujuus
Pintapinnoite
Kelan kunto
Paksuus
Materiaalin paksuus määrää muovausvoiman, telan mitat, akselivaatimukset ja käyttökapasiteetin.
Kelan leveys
Syöttönauhan leveys vaikuttaa sekä työkalujen suunnitteluun että materiaalien käyttöön.
Valmis pituus
Jos tarvitaan useita pituuksia, ohjausjärjestelmän ja leikkauskokoonpanon tulee tukea vaadittua tuotantoaluetta.
Tuotantonopeus
Vaadittu lähtö määrää sopivan koneen kokoonpanon.
Maksiminopeutta ei kuitenkaan pidä ottaa huomioon profiilin monimutkaisuudesta ja leikkausvaatimuksista riippumatta.
Lävistysvaatimukset
Jos valmiissa profiilissa on reikiä, rakoja tai liitosaukkoja, lävistysprosessi tulee integroida linjaan tai koordinoida erillisellä toimenpiteellä.
Profiilin toleranssi
Rakenneprofiileilla, arkkitehtonisilla tuotteilla ja tarkkuuskomponenteilla voi olla hyvin erilaisia mittavaatimuksia.
Tarvittava toleranssi määrää työkalut ja koneen kokoonpanon.
Onko rullamuovauskone täysin automaattinen?
Rullamuovauslinja voidaan konfiguroida pitkälle automatisoituun tuotantoon, mutta automaatioaste vaihtelee.
Perusjärjestelmä voi edellyttää operaattoreilta:
Lataa kela
Aseta kone
Säädä ohjaimet
Kerää valmiit profiilit
Automatisoidumpi linja voi integroida:
Automaattinen kelanpoisto → Servosyöttö → Lävistys → Rullamuovaus → Lentävä leikkaus → Automaattinen pinoaminen
Tällaisessa järjestelmässä kuljettaja hallitsee pääasiassa materiaalin lastausta, tuotantoparametreja, laaduntarkastuksia ja koneen huoltoa.
Automaatio on erityisen hyödyllinen silloin, kun samaa profiilia valmistetaan jatkuvasti suuria määriä.
Johtopäätös
Rullamuovauskone on ajatkuva metallinmuovausjärjestelmä, joka taivuttaa asteittain kela{0}}syötettyä nauhaa useiden telaasemien läpi tuottaakseen pitkiä profiileja, joilla on vakio{1}}poikkileikkaus.
Sen suorituskyky riippuu useiden järjestelmien vuorovaikutuksesta: materiaalin syöttö, muotoilurullat, koneen runko, voimansiirto, leikkaus, ohjaus ja -tarvittaessa-lävistys tai muut apulaitteet.
Teknologiaa käytetään laajalti rakennusprofiileissa, katto- ja seinäpaneeleissa, orreissa, aurinkokiinnitysrakenteissa, kaapelihyllyissä, ovikomponenteissa, autojen osissa ja monissa muissa sovelluksissa, joissa vaaditaan yhtenäistä poikkileikkauksen{0}}geometriaa ja jatkuvaa tuotantoa.
Tärkein seikka rullamuovauskonetta arvioitaessa on sekone tulee suunnitella tuotteen ympärille, ei päinvastoin. Materiaalin laatu, paksuus, profiilin geometria, muovaussäde, toleranssit, tuotantonopeus, lävistysvaatimukset ja loppupituus on määritettävä ennen telatyökalujen ja koneen kokoonpanon määrittämistä.
Tästä syystä ammattimainen rullamuovauskoneprojekti alkaa yleensäprofiilipiirustus, materiaalispesifikaatio ja tuotantovaatimukset, jonka jälkeen muodostetaan simulointi- tai työkalusuunnittelu, koneen konfigurointi ja lopullinen tuotantotestaus.